


Korte skud i sprøjtestøbning: årsager og hvordan man løser dem
Et kort skud er en af de almindelige defekter, der findes i plastiksprøjtestøbning. Det opstår, når smeltet plast ikke fylder støbeformens hulrum fuldstændigt, hvilket efterlader en del af den støbte komponent, der mangler eller er ufuldstændig formet.
Defekten kan forekomme som et manglende hjørne, en ufærdig kant, en ufuldstændig ribbe eller en delvist dannet sektion.
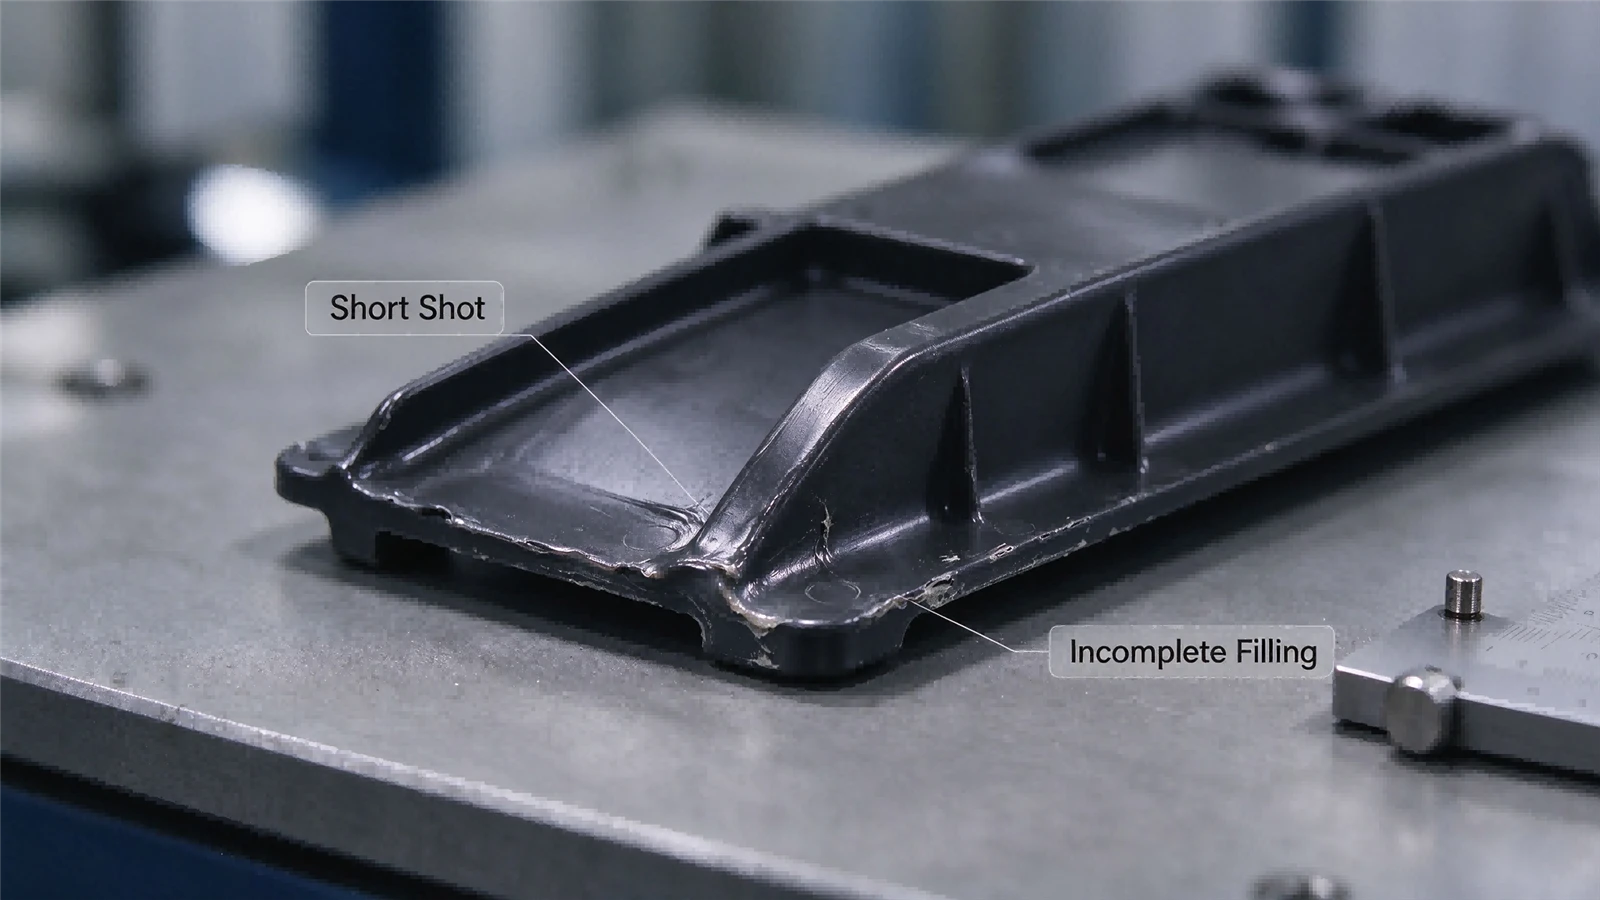
Korte skud kan gøre en komponent ubrugelig, især når det manglende materiale påvirker montering, strukturel styrke eller produktets udseende.
At forstå, hvorfor ufuldstændig fyldning sker, er afgørende for at opretholde en stabil produktion og reducere materialespild.
Denne artikel forklarer hovedårsagerne til korte skud i sprøjtestøbning og praktiske metoder, som producenter kan bruge til at forhindre dem.
1. Hvad er et kort skud i sprøjtestøbning?
Et kort skud opstår, når den smeltede plast holder op med at flyde, før formhulrummet er helt fyldt.
Som et resultat matcher den færdige del ikke fuldt ud den tilsigtede form.
Typiske tegn inkluderer:
- Manglende materiale for enden af en strømningsbane.
- Ufuldstændige ribber, tynde vægge eller hjørner.
- Delvist dannede bosser eller små strukturelle træk.
- Ujævne eller ufærdige kanter.
- En komponent, der ikke matcher den tilsigtede CAD-geometri.
Korte billeder må ikke forveksles med blitz.
Et kort skud opstår, når utilstrækkelig plastik fylder hulrummet, mens flash opstår, når overskydende plastik slipper ud gennem et hul i formen.
2. Almindelige årsager til korte skud
Korte skud kan skyldes utilstrækkelig materialestrøm, overdreven strømningsmodstand, indespærret luft eller uegnede støbeforhold.
| Årsag | Forklaring | Mulig løsning |
|
Utilstrækkelig injektionsvolumen |
Der kommer ikke nok smeltet plastik ind i hulrummet. |
Gennemgå skudstørrelse og injektionsvolumen. |
|
Lavt indsprøjtningstryk |
Smelten har muligvis ikke nok tryk til at nå enden af hulrummet. |
Gennemgå indsprøjtningstryk og maskinkapacitet. |
|
Lav smeltetemperatur |
Plast bliver for tyktflydende og flyder mindre let. |
Bekræft den anbefalede materialebehandlingstemperatur. |
|
Lav formtemperatur |
Smelten afkøles for hurtigt, før den fyldes i hulrummet. |
Gennemgå formtemperatur og kølebalance. |
|
Blokeret eller begrænset port |
Porten begrænser mængden af materiale, der kommer ind i hulrummet. |
Efterse porten og løbesystemet. |
|
Dårlig udluftning |
Indespærret luft kan modstå indkommende smeltestrøm. |
Efterse og forbedre udluftning af skimmelsvampe. |
|
For stor strømningsmodstand |
Tynde vægge eller lange strømningsveje gør påfyldning vanskelig. |
Gennemgå delens geometri, portposition og vægtykkelse. |
|
Materiale fodring problemer |
Ukonsekvent materialeforsyning kan reducere den tilgængelige skudvolumen. |
Kontroller tragten, fodersystemet og materialeforberedelse. |
3. Hvordan materialeegenskaber påvirker påfyldning
Forskellige plastmaterialer opfører sig forskelligt under sprøjtestøbning.
Nogle materialer flyder lettere under passende forarbejdningsforhold, mens andre kræver mere omhyggelig styring af temperatur, tryk og formdesign.
Materialeviskositet, tilsætningsstoffer, fyldstoffer og fugttilstand kan alle påvirke fyldningsadfærden.
For eksempel:

ABS
Flowadfærd varierer efter kvalitet og kan påvirkes af bearbejdningstemperaturen og delens geometri.

PP
Tilbyder ofte gode strømningsegenskaber, selvom tynde sektioner og lange strømningsveje stadig kræver passende design.

PC
Forarbejdningsbetingelser og tørringskrav kræver omhyggelig opmærksomhed.

PA
Fugttilstand og valg af kvalitet kan påvirke støbekonsistensen.
Materialevalg bør baseres på applikationen og den faktiske kvalitets tekniske data frem for at antage, at en harpiksfamilie altid fylder bedre end en anden.
4. Sådan fikserer du korte skud i sprøjtestøbning
Når der opstår et kort skud, bør producenter identificere årsagen, før de foretager procesjusteringer.
1. Kontroller injektionsvolumenet
Bekræft, at maskinen leverer nok materiale til delen, løberen og den nødvendige procespude.
En utilstrækkelig skudstørrelse kan forhindre hulrummet i at fyldes helt.
2. Gennemgå indsprøjtningstryk og -hastighed
Hvis trykket er utilstrækkeligt, når smelten muligvis ikke enden af hulrummet.
En passende injektionshastighedsprofil kan også hjælpe med at opretholde flow gennem tynde sektioner.
Men øget tryk eller hastighed uden at kontrollere andre forhold kan medføre yderligere defekter.
3. Bekræft smelte- og formtemperaturerne
Hvis materialet afkøles for hurtigt, kan dets flow blive begrænset, før hulrummet fyldes.
Kontroller faktiske materiale- og formtemperaturer i forhold til harpiksleverandørens anbefalinger.
Undgå for høje temperaturer, der kan forårsage materialenedbrydning.
4. Efterse porten og løbesystemet
En port, der er for lille, delvist blokeret eller dårligt placeret, kan begrænse materialestrømmen.
Tjek for forurening, slitage og andre restriktioner i løbe- og portsystemet.
5. Forbedre udluftning af skimmelsvampe
Luft fanget inde i hulrummet kan forhindre smeltet plast i at nå visse områder.
Inspicer udluftningsstederne, især nær enden af strømningsvejen og områder, hvor påfyldningen er ufuldstændig.
6. Gennemgå delens design
Tynde vægge, smalle kanaler og lange strømningsveje kan gøre påfyldning vanskeligere.
Hvor produktdesign tillader det, gennemgå vægtykkelse, portposition og geometriovergange med formdesigneren.

5. Short Shot vs. andre sprøjtestøbningsdefekter
Flere støbefejl kan påvirke udseendet af en plastkomponent, men deres årsager er forskellige.
|
Defekt |
Hovedoptræden |
Typisk årsag |
|---|---|---|
|
Kort skud |
Manglende eller ufuldstændigt materiale |
Utilstrækkelig fyldning eller begrænset flow |
|
Blitz |
Tynd overskydende plastik rundt om kanter eller skillelinjer |
For stort hulrumstryk eller dårlig lukning/forsegling af formen |
|
Vask mærker |
Lokale fordybninger på overfladen |
Ujævnt krympning, utilstrækkelig pakning eller tykke sektioner |
|
Svejselinjer |
Synlige linjer, hvor separate smeltefronter mødes |
Flowfronter samles under påfyldning |
|
Brændmærker |
Mørke eller misfarvede områder |
Indespærret luft eller for høj materialetemperatur |
|
Warpage |
Del bøjer eller snoer efter støbning |
Ujævn krympning og afkøling |
Det er vigtigt at identificere defekten korrekt, fordi løsningerne ikke kan udskiftes.
6. En praktisk fejlfindingstjekliste
Når et kort skud er fundet under produktionen, følg en struktureret inspektionsproces.
|
Trin |
Inspektionsvare |
Hvad skal man tjekke |
|---|---|---|
|
1 |
Defekt placering |
Identificer præcis, hvor delen er ufuldstændig. |
|
2 |
Materialeforsyning |
Kontroller, om den korrekte mængde materiale er tilgængelig. |
|
3 |
Maskinindstillinger |
Gennemgå skudstørrelse, tryk, hastighed og påfyldningstid. |
|
4 |
Materiale temperatur |
Bekræft den faktiske smeltetemperatur og materialetilstand. |
|
5 |
Skimmeltemperatur |
Tjek temperaturfordeling og køleforhold. |
|
6 |
Port og løber |
Undersøg for blokering eller overdreven strømningsbegrænsning. |
|
7 |
Form udluftning |
Kontroller, om indespærret luft forhindrer fuldstændig påfyldning. |
|
8 |
Del geometri |
Gennemgå tynde sektioner, lange strømningsveje og designbegrænsninger. |
|
9 |
Prøvebekræftelse |
Foretag kontrollerede justeringer og sammenlign de resulterende dele. |
Ændring af flere procesparametre på samme tid gør det vanskeligt at identificere den faktiske årsag.
En kontrolleret fejlfindingstilgang er mere pålidelig.

7. Sådan forhindres korte skud under masseproduktion
Forebyggelse af korte skud kræver opmærksomhed på både skimmeludvikling og produktionskontrol.
Før masseproduktion:
- Gennemgå delens design for områder, der er svære at udfylde.
- Bekræft passende port- og løbedimensioner.
- Tjek formens udluftning.
- Bekræft materialespecifikationer og forberedelseskrav.
- Udfør formforsøg og inspicér det komplette resultat af hulrumsfyldning.
Under produktionen:
- Oprethold stabile maskinindstillinger.
- Overvåg materialefodring og tørring efter behov.
- Hold lågen, løberen og udluftningssystemet rene.
- Registrer procesjusteringer og inspektionsresultater.
- Undersøg tilbagevendende ufuldstændig påfyldning i stedet for at stole på midlertidige parameterændringer.
En stabil proces bør producere komplette dele konsekvent, ikke kun én acceptabel prøve.
Hvordan JIEJIN PLASTIC understøtter sprøjtestøbningsprojekter
JIEJIN PLASTIC leverer tilpasset plastproduktudvikling, fremstilling af forme, 3D-print og sprøjtestøbningsproduktion.
Vores ingeniørteam kan gennemgå delens geometri og diskutere formbarhed, materialevalg, portpositionering og fremstillingsovervejelser under produktudvikling.
For nye projekter kan tidlig designgennemgang hjælpe med at identificere vanskelige at udfylde funktioner, før formen fremstilles.
Hvis du oplever korte skud eller andre sprøjtestøbningsproblemer, kan deling af deltegningen, materialeoplysninger, fotos af defekten og relevante produktionsdetaljer hjælpe med at etablere de næste trin til teknisk evaluering.



Leder du efter en pålidelig partner til plastproduktion?
Custom Manufacturing Solutions af JIEJIN PLASTIC
Sprøjtestøbning af plast·Brugerdefinerede plastikdele· 3D print·Emballageløsninger
Ofte stillede spørgsmål
Q1: Hvad er et kort skud i sprøjtestøbning?
-
Et kort skud opstår, når smeltet plast ikke fylder støbeformens hulrum fuldstændigt, hvilket resulterer i en delvist dannet eller ufuldstændig plastkomponent.
Q2: Hvad er den mest almindelige årsag til korte skud?
-
Mulige årsager omfatter utilstrækkelig injektionsvolumen, lavt injektionstryk, uegnet materialetemperatur, begrænsede porte, dårlig udluftning og vanskelig delgeometri. Den faktiske årsag bør identificeres gennem inspektion.
Q3: Kan øget injektionstryk løse korte skud?
-
Det kan hjælpe, når utilstrækkeligt tryk er årsagen. Andre faktorer såsom blokerede porte, indespærret luft og lav materialetemperatur kan dog kræve andre løsninger.
Q4: Kan formdesign forårsage korte skud?
-
Ja. Portplacering, løberdimensioner, udluftning og hulrumsgeometri kan alle have indflydelse på, hvordan smeltet plast fylder formen.
Q5: Er korte billeder og blitz den samme defekt?
-
Nej. Et kort skud betyder, at hulrummet ikke er helt fyldt. Flash er overskydende plastik, der undslipper formhulen, normalt nær skillelinjen eller andre mellemrum.